2025年12月3日,福州仓山区一处钣金车间的机柜门板生产线上,1.2mm冷轧板经过下料、4道折弯、焊接与喷涂,单班产出86块门板。门板是机柜最先被看见也最容易变形的零件,门缝公差直接决定柜门能不能关严。
折弯与模具
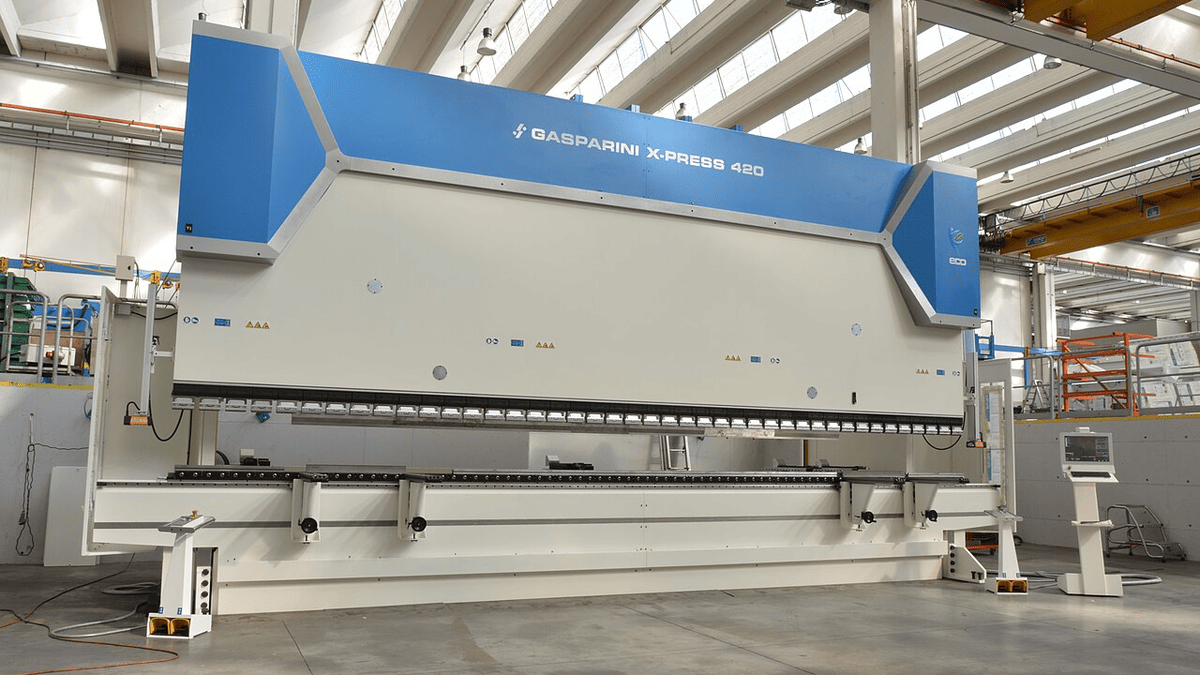
门板用3000W激光下料,折弯用4台数控折弯机,上下模间隙按板厚1.2mm的1.05倍设定为1.26mm。4道折弯的顺序为先两侧长边、再上下短边,避免应力集中导致对角线偏差。
焊接与打磨
门板内衬加强筋用点焊固定,焊点间距80mm,单块门板18个焊点。焊后用角磨机打磨至Ra1.6,再经磷化处理,喷涂前测表面粗糙度,超标板件返工重磨。
喷涂与门缝抽检
静电喷塑膜厚60-80μm,固化180℃×20分钟。每批抽检5块门板装框试合,用塞尺测门缝,要求±1.5mm;当日86块门板中3块超差,返修后复测合格。
本文要点
- 门板用3000W激光下料,折弯用4台数控折弯机,上下模间隙按板厚1.2mm的1.05倍设定为1.26mm。
- 4道折弯的顺序为先两侧长边、再上下短边,避免应力集中导致对角线偏差。
- 门板内衬加强筋用点焊固定,焊点间距80mm,单块门板18个焊点。
数据口径:文中尺寸、温度与日期取自项目验收单与现场记录,价格为2026年福州本地材料与人工估算值,不含税费与远程运输。